
Tin tức
Sắp xếp hàng hóa trong kho hiệu quả và an toàn
Quy trình sắp xếp hàng hóa trong kho là nền tảng để một hệ thống kho bãi vận hành an toàn, nhanh chóng và hiệu quả. Khi doanh nghiệp đầu tư thời gian để thiết lập nguyên tắc, sơ đồ và thói quen đúng đắn cho việc sắp xếp hàng hóa, kết quả không chỉ giúp tối ưu diện tích lưu trữ mà còn giảm thiểu rủi ro, nâng cao năng suất xuất — nhập hàng và cải thiện chất lượng dịch vụ. Bài viết này trình bày chi tiết các nguyên tắc, phương pháp và hướng dẫn thực tế để triển khai công tác sắp xếp hàng hóa một cách hệ thống, bám sát tiêu chuẩn an toàn và tối ưu hóa chi phí khai thác kho.
Vì sao phải chú trọng công tác sắp xếp hàng hóa trong kho?
Tối ưu hóa diện tích và năng lực lưu trữ
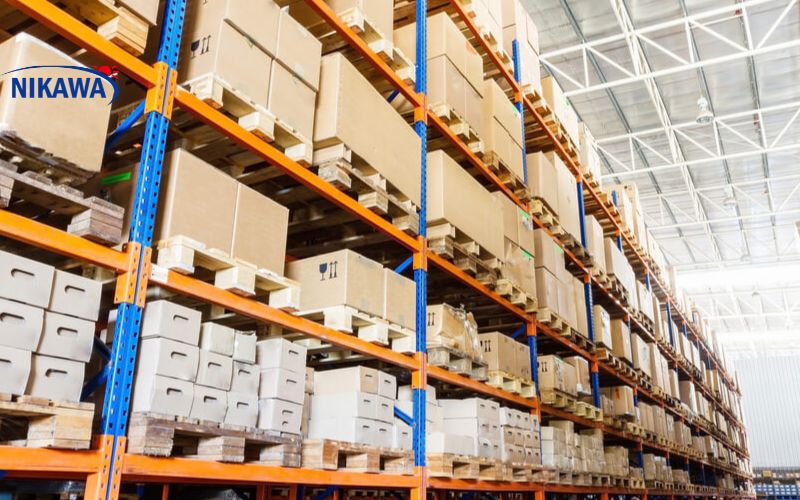
Sắp xếp hàng hóa đúng cách giúp tận dụng tối đa thể tích và diện tích của kho: từ việc lựa chọn hệ giá kệ phù hợp, bố trí lối đi, đến phân vùng lưu trữ theo tần suất sử dụng. Công việc sắp xếp hàng hóa khoa học giúp giảm những khoảng chết (dead space), tăng mật độ lưu trữ và kéo dài thời gian khai thác kho mà không phát sinh chi phí xây mới hay thuê kho bổ sung.
Tiết kiệm thời gian vận hành và tăng năng suất
Khi hàng hóa được bố trí theo nguyên tắc rõ ràng (theo nhóm, theo tần suất sử dụng, theo kích thước hay theo lô), nhân viên kho sẽ tìm, kiểm, bốc xếp hàng nhanh hơn. Các hoạt động xuất nhập hàng, kiểm kê định kỳ và xử lý đơn hàng đều được rút ngắn thời gian, giúp giảm chi phí lao động và nâng cao hiệu suất. Việc sắp xếp hàng hóa hợp lý là một yếu tố then chốt để nâng cao chỉ tiêu chu kỳ xử lý đơn hàng (order cycle time) và tỷ lệ hoàn thành đơn đúng hạn.
Giảm thiểu rủi ro tai nạn và hư hỏng
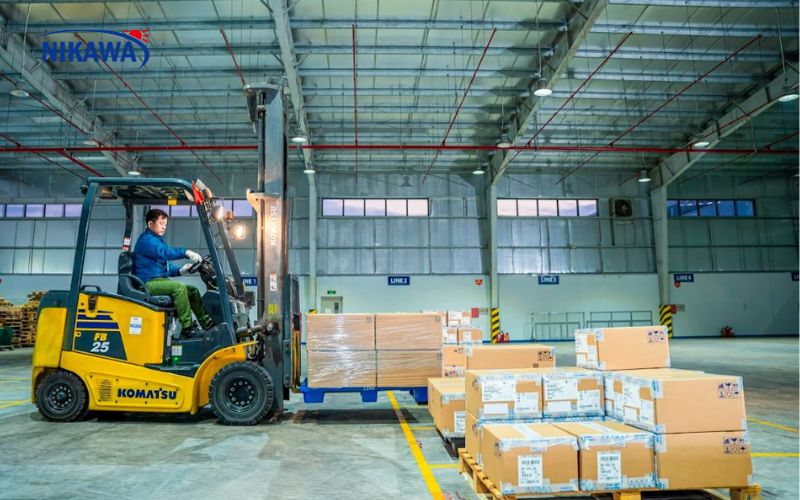
Hàng hóa được sắp xếp theo nguyên tắc an toàn sẽ giảm nguy cơ rơi đổ, va đập hoặc tiếp xúc gây hỏng hóc đặc biệt với hàng dễ vỡ, hàng nguy hiểm hay hàng nặng. Quy định khoảng cách lối đi, tải trọng kệ, vị trí để hàng nặng thấp, hàng nhẹ cao và lối di chuyển xe nâng chắc chắn giúp bảo vệ sức khỏe nhân viên và giảm tổn thất tài sản. Vì vậy, công tác sắp xếp hàng hóa luôn đi đôi với quy định an toàn nghiêm ngặt.
Những nguyên tắc cốt lõi khi sắp xếp hàng hóa
Phân loại và nhóm hàng theo đặc tính
Trước khi bố trí, cần phân loại hàng hóa theo nhóm dựa trên đặc tính: kích thước, khối lượng, tính dễ vỡ, tính chất nguy hiểm (hóa chất, hàng dễ cháy), ngày hết hạn, mức độ tiêu thụ. Việc phân nhóm giúp xác định vị trí lưu trữ phù hợp, lựa chọn kệ chứa, phương tiện nâng hạ và quy trình thao tác an toàn. Công tác phân loại là bước nền tảng cho mọi chiến lược sắp xếp hàng hóa tiếp theo.
Áp dụng các nguyên tắc luân chuyển hàng: FIFO, FEFO
Đối với hàng có hạn dùng hoặc hàng tồn kho theo lô, cần triển khai nguyên tắc FIFO (First In, First Out) và FEFO (First Expired, First Out). Điều này đảm bảo hàng cũ được xuất trước, giảm rủi ro quá hạn và hư hỏng. Khi thiết kế vị trí lưu trữ, hệ thống kệ và lối đi phải hỗ trợ việc lấy theo FIFO/FEFO để nhân viên không phải đảo lộn hoặc di dời nhiều lần, giúp quy trình sắp xếp hàng hóa hiệu quả hơn.
Tối ưu vị trí theo tần suất sử dụng (ABC analysis)
Phân tích ABC là công cụ phổ biến: nhóm A (hàng tiêu thụ nhanh) đặt gần khu vực xuất nhập hoặc tại lối tiếp cận thuận tiện; nhóm B ở vị trí trung bình; nhóm C ở khu vực xa hơn hoặc trên kệ cao. Khi áp dụng nguyên tắc này cho việc sắp xếp hàng hóa, bạn sẽ giảm đáng kể thời gian đi lại và tăng tiết kiệm nhân lực.
Bảo đảm an toàn & tải trọng
Mỗi kệ và sàn kho có giới hạn tải trọng. Khi sắp xếp hàng hóa cần xác định rõ tải trọng theo tầng và tuân thủ giới hạn đó. Hàng nặng nên để tầng thấp, hàng nhẹ lên tầng cao. Các vùng chứa hàng nguy hiểm cần tuân thủ quy định phòng cháy chữa cháy (PCCC), có biển báo và khoảng cách an toàn. Đây là một phần không thể tách rời trong chiến lược sắp xếp hàng hóa.
Tiện lợi cho kiểm kê định kỳ và truy xuất nguồn gốc
Thiết kế kho để tối giản thao tác kiểm kê: lối đi đủ rộng để kiểm kê bằng xe đẩy, vị trí hàng rõ ràng theo mã vạch hoặc hệ thống số kệ, thông tin về lô, ngày sản xuất/han còn lưu sẵn. Việc này giúp kiểm kê nhanh, phát hiện hàng lỗi/thiếu sớm và cập nhật tồn kho chính xác — yếu tố quan trọng khi triển khai sắp xếp hàng hóa theo tiêu chuẩn chuyên nghiệp.
Thiết kế sơ đồ kho và phân vùng lưu trữ
Phân vùng chức năng: nhập — lưu — xuất — khu vực đặc thù
Một sơ đồ kho hợp lý bao gồm các vùng chức năng rõ ràng: khu vực nhận hàng (receiving), khu vực kiểm tra chất lượng (inspection), khu vực lưu trữ trung tâm (storage), khu vực đóng gói/gom hàng (packing), khu vực xuất hàng (shipping), và khu vực hàng trả lại (returns). Vị trí các vùng cần thiết kế theo luồng chảy nguyên liệu một chiều để tránh va chạm luồng và giảm thời gian di chuyển. Việc sắp xếp hàng hóa theo sơ đồ này giúp tối ưu hóa dòng vật liệu và giảm tắc nghẽn.
Quy hoạch lối đi và khoảng trống thao tác
Lối đi cần đủ rộng để xe nâng, pallet jack và nhân viên di chuyển an toàn. Đồng thời, cần xác định các lối thoát hiểm và lối dành cho PCCC. Khi bố trí kệ, cân nhắc tạo lối đi chính và lối đi phụ để tối ưu tác nghiệp picking. Đây là một phần quan trọng trong việc tổ chức sắp xếp hàng hóa nhằm đảm bảo tốc độ xử lý và an toàn vận hành.
Lựa chọn hệ thống kệ phù hợp
Tùy vào loại hàng và tần suất sử dụng, lựa chọn kệ pallet, kệ selective, kệ drive-in, kệ cantilever, kệ mezzanine hay hệ thống flow rack cho FIFO. Ví dụ, kệ pallet selective phù hợp với kho có nhiều SKU khác nhau; kệ drive-in tối ưu cho lưu trữ khối lượng lớn cùng một mã hàng nhưng ít SKU; kệ flow rack hỗ trợ đúng nguyên tắc FIFO cho hàng dễ hỏng. Việc chọn đúng hệ thống kệ là mấu chốt của sắp xếp hàng hóa hiệu quả.
Ví dụ bố trí cho kho trung bình
Một sơ đồ mẫu cho kho trung bình có thể gồm: khu vực nhận xếp ở một đầu nhà kho, liền kề là khu vực kiểm tra; sau đó là dãy kệ pallet cho nhóm A ở giữa gần lối ra; dãy kệ cao cho nhóm C ở phía xa; khu packing và khu xuất hàng đặt ở cuối theo chiều di chuyển để thuận tiện gom và đóng kiện. Việc mô phỏng luồng vận hành trước khi triển khai thực tế giúp tối ưu sắp xếp hàng hóa và giảm chi phí phá chỉnh sau này.
Nguyên tắc thao tác và vận hành khi sắp xếp hàng hóa
Quy định an toàn trong thao tác
Ban hành và huấn luyện nghiêm ngặt các quy trình an toàn: quy định về PPE (đồ bảo hộ cá nhân), quy trình vận hành xe nâng, giới hạn tải trọng, khoảng cách an toàn khi xếp chồng. Mọi nhân viên tham gia vào quá trình sắp xếp hàng hóa phải nắm rõ các tiêu chuẩn này và được huấn luyện định kỳ để giảm thiểu tai nạn lao động.
Quy trình nhập hàng — kiểm kê — lưu trữ
Quy trình chuẩn (SOP) cho việc nhập hàng gồm: kiểm tra hồ sơ, kiểm tra số lượng, kiểm tra chất lượng, dán nhãn/lập mã, gán vị trí lưu trữ (bin location) và chuyển vào kho theo sơ đồ. Khi nhập hàng, hệ thống mã vạch hoặc RFID nên được sử dụng để cập nhật tồn kho điện tử, đảm bảo thông tin chính xác cho công tác sắp xếp hàng hóa và kiểm kê sau này.
Kiểm kê định kỳ và phương pháp cycle count
Thay vì kiểm kê toàn kho theo chu kỳ dài, áp dụng cycle count cho những nhóm hàng quan trọng giúp duy trì độ chính xác tồn kho. Chọn tần suất kiểm kê dựa theo phân tích ABC: nhóm A kiểm kê thường xuyên hơn, nhóm C ít hơn. Kết hợp với hệ thống ghi nhận khi phát hiện chênh lệch để xử lý kịp thời, đảm bảo hệ thống sắp xếp hàng hóa luôn phản ánh thực tế.
Chiến lược lấy hàng (picking) liên quan đến sắp xếp hàng hóa
Các phương pháp picking phổ biến
- Pick-by-order (lấy theo đơn): mỗi đơn hàng nhân viên lấy theo danh sách từng SKU.
- Batch picking (lấy theo lô): gom nhiều đơn có SKU chung để đi một lượt, tiết kiệm thời gian di chuyển.
- Zone picking (lấy theo vùng): mỗi nhân viên phụ trách một vùng cố định, phù hợp kho lớn.
- Wave picking (lấy theo đợt): kết hợp batch và zone theo lịch trình để tối ưu xuất hàng theo giờ cao điểm.
Việc lựa chọn chiến lược picking phải dựa trên cách bạn sắp xếp hàng hóa: nếu hàng A được đặt tập trung gần khu xuất, batch picking sẽ hiệu quả; nếu hàng phân tán theo khu vực, zone picking có thể phù hợp hơn. Tối ưu sắp xếp hàng hóa đi đôi với chiến lược picking sẽ đem lại năng suất tối đa.
Thiết kế lộ trình picking ngắn nhất
Sử dụng bản đồ kho (warehouse map) để mô phỏng đường đi và tính toán lộ trình picking ngắn nhất, giảm thời gian di chuyển. Việc sắp xếp hàng hóa theo tần suất và nhóm SKU thường đi cùng nhau sẽ giảm lượt di chuyển và tăng tốc độ xử lý đơn hàng.
Công nghệ hỗ trợ trong sắp xếp hàng hóa
Hệ thống quản lý kho (WMS)
WMS giúp quản lý vị trí bin, theo dõi tồn kho theo lô, điều phối nhân sự và tối ưu lộ trình picking. Khi triển khai WMS, quy tắc sắp xếp hàng hóa như FIFO/FEFO, phân vùng ABC, và logic gán vị trí sẽ được tự động hoá, giúp giảm sai sót do thao tác thủ công và nâng cao hiệu quả vận hành.
Mã vạch, RFID và thiết bị cầm tay
Đánh mã vạch hoặc sử dụng RFID cho pallet, thùng, từng kiện giúp truy xuất nhanh nguồn gốc, lô và vị trí. Thiết bị cầm tay (handheld scanner) kết hợp WMS giúp nhân viên nhận lệnh picking chính xác và cập nhật tồn ngay lập tức, rất quan trọng khi triển khai hệ thống sắp xếp hàng hóa hiện đại.
Tự động hóa và robot
Trong các kho hiện đại, hệ thống tự động như AS/RS (Automated Storage and Retrieval Systems), robot di chuyển tự động (AMR), băng chuyền phân loại… có thể thay đổi hoàn toàn cách sắp xếp hàng hóa: từ lưu trữ dày đặc đến việc đưa hàng đến điểm picking tự động, giảm công việc tay chân và tăng độ chính xác.
Thiết bị hỗ trợ sắp xếp hàng hóa
Xe nâng, pallet jack và xe đẩy
Chọn loại xe phù hợp với kệ và hàng hóa: xe nâng tay cho pallet, xe nâng điện cho tải lớn và di chuyển liên tục. Việc lựa chọn thiết bị phù hợp giúp giảm thời gian bốc xếp và tăng an toàn trong thao tác sắp xếp hàng hóa.
Dụng cụ bảo hộ và an toàn
Trang bị mũ bảo hộ, găng tay, giày bảo hộ và thiết bị hỗ trợ nâng tại chỗ cho nhân viên để giảm chấn thương. Đồng thời, hệ thống biển báo, vạch sơn trên sàn kho, và cảm biến an toàn cho xe nâng cũng cần được áp dụng khi tổ chức sắp xếp hàng hóa.
Chỉ số đánh giá hiệu quả (KPI) liên quan đến sắp xếp hàng hóa
Một số KPI quan trọng
- Tỷ lệ chính xác tồn kho (Inventory accuracy).
- Thời gian trung bình xử lý đơn hàng (Order processing time).
- Thời gian lấy hàng trung bình (Average pick time).
- Tỷ lệ đơn hàng giao đúng hạn (On-time delivery rate).
- Số vụ tai nạn/tiềm ẩn sự cố an toàn (Safety incidents).
Theo dõi các KPI này định kỳ giúp bạn đánh giá hiệu quả phương pháp sắp xếp hàng hóa đang áp dụng và điều chỉnh kịp thời để đạt mục tiêu năng suất và an toàn.
Lộ trình triển khai sắp xếp hàng hóa thực tế — bước từng bước
1. Khảo sát hiện trạng kho
Thực hiện kiểm đếm hiện trạng, đo diện tích, tính khối lượng hàng trung bình, phân loại SKU, xác định các vấn đề tồn tại như lối đi hẹp, tồn kho ứ động, hay vị trí lưu trữ không đồng nhất.
2. Lập kế hoạch sơ đồ và khu vực
Thiết kế sơ đồ kho chi tiết: phân vùng, phương án kệ, lối đi, điểm nhận và xuất hàng. Mô phỏng luồng chảy hàng và tối ưu vị trí cho nhóm A/B/C để giảm tối đa vận chuyển nội bộ.
3. Xây dựng SOP và đào tạo nhân sự
Soạn quy trình chuẩn cho nhập-xuất-lưu-trữ-kiểm kê, hướng dẫn an toàn và kỹ thuật bốc xếp. Đào tạo và kiểm tra chứng chỉ cho nhân viên vận hành xe nâng, nhân sự quản lý kho và đội kiểm kê.
4. Triển khai công nghệ hỗ trợ
Chọn và tích hợp WMS, hệ thống mã vạch, thiết bị cầm tay. Thiết lập bin locations trên WMS tương ứng sơ đồ kho thực tế để quá trình sắp xếp hàng hóa có thể quản lý bằng dữ liệu điện tử.
5. Thử nghiệm và tinh chỉnh
Thực hiện thử nghiệm mô phỏng trong thời gian ngắn để thu thập dữ liệu vận hành, sau đó tinh chỉnh vị trí lưu trữ, lộ trình picking và SOP theo thực tế. Việc này giúp giảm rủi ro khi triển khai quy mô lớn.
6. Đánh giá định kỳ và cải tiến liên tục
Thiết lập lịch kiểm tra hiệu quả (KPI) hàng tháng/quý, thu thập phản hồi nhân viên và điều chỉnh để tối ưu công tác sắp xếp hàng hóa theo biến động SKU và nhu cầu thị trường.
Bảng kiểm (checklist) khi sắp xếp hàng hóa trong kho
- Đã phân loại hàng theo nhóm, theo tần suất sử dụng và theo tính chất chưa?
- Vị trí hàng A có gần khu vực xuất hàng không?
- Nguyên tắc FIFO/FEFO có được đảm bảo ở khu hàng có hạn dùng không?
- Kệ và sàn đã được gán tải trọng/mark rõ ràng chưa?
- Biển báo an toàn, lối thoát và khoảng cách PCCC đã tuân thủ chưa?
- Hệ thống mã vạch/RFID đã triển khai cho pallet/thùng chưa?
- SOP và quy định an toàn đã được đào tạo cho toàn bộ nhân sự chưa?
- Đã lên lịch kiểm kê cycle count cho nhóm A/B/C chưa?
Những sai lầm thường gặp khi sắp xếp hàng hóa và cách khắc phục
Sắp xếp theo cảm tính, không dựa trên dữ liệu
Nhiều quản lý kho bố trí theo thói quen mà không phân tích dữ liệu tiêu thụ (velocity) dẫn đến việc hàng tiêu thụ nhanh lại ở vị trí xa. Khắc phục: thu thập dữ liệu bán hàng, thực hiện phân tích ABC và thiết kế lại vị trí lưu trữ dựa trên dữ liệu.
Không tuân thủ nguyên tắc FIFO/FEFO
Hậu quả là hàng hỏng, quá hạn tích tụ. Giải pháp: thiết kế kệ hỗ trợ FIFO, gắn nhãn lô và ngày hết hạn, áp dụng WMS cho cảnh báo hàng sắp hết hạn.
Thiếu tiêu chuẩn ghi nhãn và hướng dẫn
Mã vị trí mập mờ sẽ gây nhầm lẫn, làm chậm quá trình tìm hàng. Khắc phục bằng chuẩn hóa mã vị trí, biển chỉ dẫn rõ ràng và đào tạo nhân viên theo chuẩn.
Ví dụ thực tiễn và kết quả khi tối ưu sắp xếp hàng hóa
Nhiều doanh nghiệp sau khi triển khai hệ thống sắp xếp hàng hóa khoa học và WMS đã ghi nhận kết quả rõ rệt: thời gian xử lý đơn giảm 30-50%, tỷ lệ chính xác tồn kho tăng từ 85% lên trên 98%, chi phí nhân công giảm do giảm thời gian đi lại và hành trình picking ngắn hơn. Kết quả này minh chứng rằng đầu tư ban đầu cho thiết kế kho và công nghệ hoàn toàn có thể thu hồi qua cải thiện hiệu suất vận hành.
Kết luận: sắp xếp hàng hóa là chiến lược dài hạn
Việc sắp xếp hàng hóa không phải là công việc làm một lần rồi xong, mà là quá trình liên tục cần theo dõi, đo lường và cải tiến. Đầu tư vào thiết kế kho tốt, hệ thống kệ phù hợp, quy trình và công nghệ quản lý sẽ mang lại lợi ích bền vững: tiết kiệm chi phí, tăng năng lực lưu trữ, cải thiện thời gian xử lý đơn và nâng cao an toàn lao động. Hãy bắt đầu từ việc phân loại và phân vùng rõ ràng, triển khai SOP nghiêm ngặt, áp dụng công nghệ để quản lý vị trí và tồn kho, và cam kết cải tiến liên tục để đạt hiệu quả tối ưu trong công tác sắp xếp hàng hóa.
Câu hỏi thường gặp (FAQ)
Sắp xếp hàng hóa nên theo nhóm hay theo lô?
Câu trả lời: cả hai. Phân loại theo nhóm giúp tối ưu vị trí và picking, trong khi quản lý theo lô (lot) là cần thiết cho hàng có hạn dùng hoặc cần truy xuất nguồn gốc. Thiết lập hệ thống để có thể theo dõi cả thông tin nhóm và thông tin lô là lựa chọn tối ưu cho hầu hết kho hàng.
Làm thế nào để chuyển đổi từ bố trí cũ sang bố trí tối ưu?
Bắt đầu bằng khảo sát dữ liệu tiêu thụ, lập sơ đồ kho mới trên giấy hoặc phần mềm, thử nghiệm với một khu vực nhỏ, thu thập dữ liệu và tinh chỉnh, sau đó triển khai diện rộng. Đảm bảo có kế hoạch đào tạo và thời gian chuyển đổi để không làm gián đoạn hoạt động.
Tài liệu tham khảo & hành động tiếp theo
Để bắt tay vào tối ưu sắp xếp hàng hóa, bạn có thể lập một dự án nhỏ gồm: khảo sát hiện trạng, phân tích dữ liệu SKU, thiết kế sơ đồ kho, thử nghiệm pilot, triển khai WMS và đào tạo nhân sự. Theo dõi KPI đều đặn và duy trì cải tiến liên tục sẽ đem lại kết quả rõ rệt trong vòng 3–6 tháng tùy quy mô kho.
Nếu cần, chúng tôi có thể hỗ trợ bạn phân tích hiện trạng kho, đề xuất sơ đồ sắp xếp hàng hóa phù hợp và lựa chọn hệ thống quản lý (WMS) khả thi theo quy mô và ngân sách. Liên hệ với chuyên gia kho bãi để bắt đầu kế hoạch tối ưu hoá ngay hôm nay.